Industrie nieuws
Thuis / Nieuws / Industrie nieuws / Dubbelkoppige pijpbuigmachine: een praktische gids voor buisfabrikanten
Bij de vervaardiging van buizen en pijpen verbergen de werkelijke kosten van een gebogen onderdeel zich vaak in de tweede doorgang. Wanneer een onderdeel twee symmetrische bochten nodig heeft, zoals een U-bocht, een paar bijpassende offsets of de twee poten van een rechthoekig frame, dwingt een machine met één kop de operator om te buigen, los te laten, te verplaatsen en opnieuw te buigen. Een dubbelkoppige pijpbuigmachine maakt een einde aan deze duplicatie door twee buigkoppen op één bed te monteren, zodat beide bochten in één gesynchroniseerde cyclus worden gevormd.
In deze handleiding wordt uitgelegd hoe deze machines werken, hoe de belangrijkste configuraties verschillen, welke specificaties bepalen of een machine op uw onderdelen past en waar een dubbelkops platform zijn plaats op de werkvloer verdient.
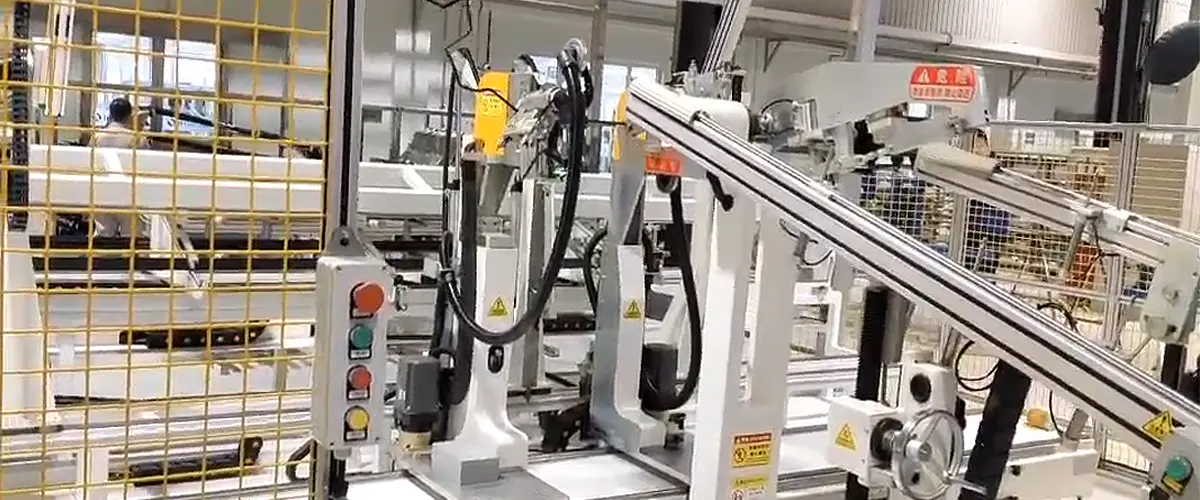
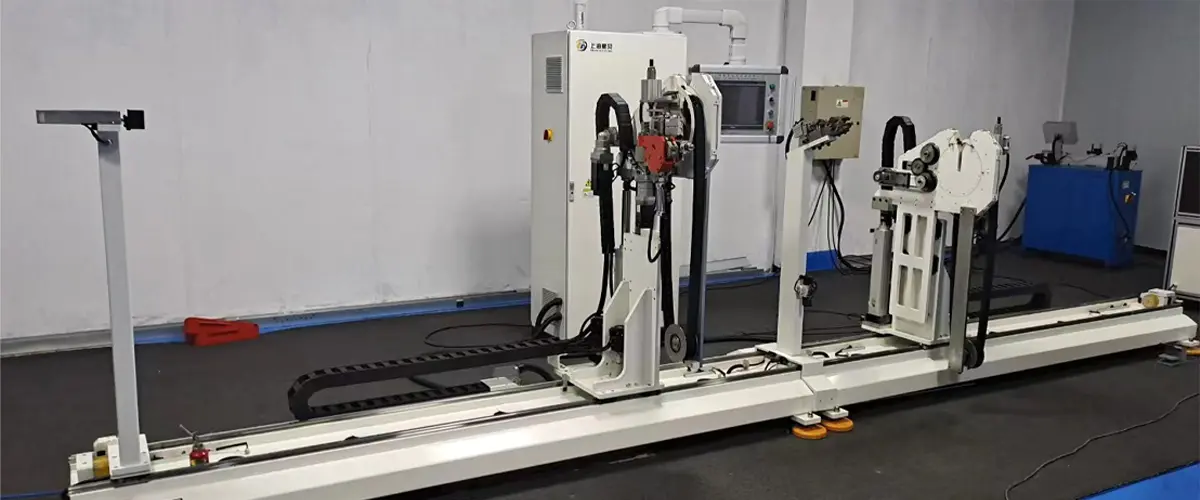
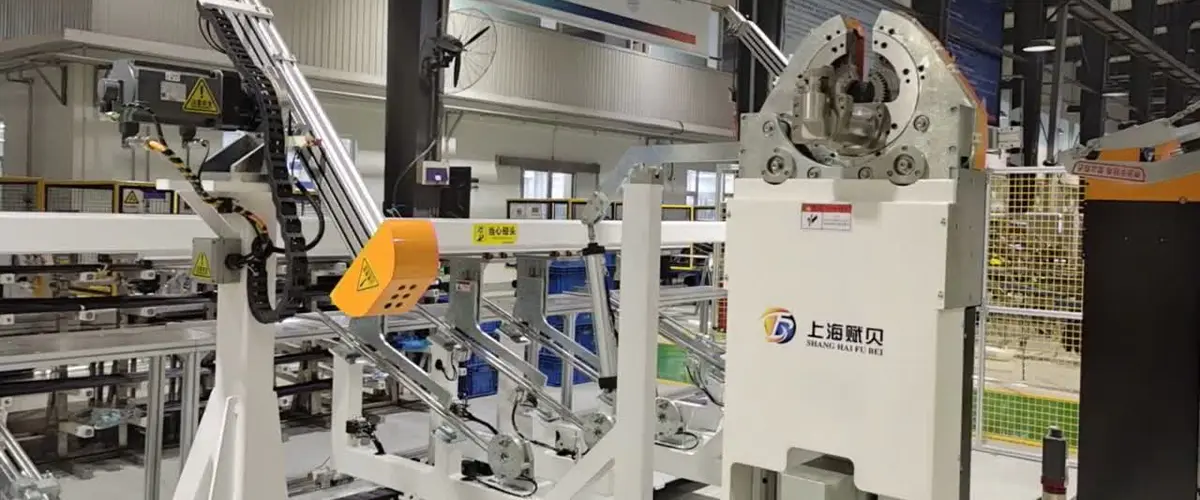
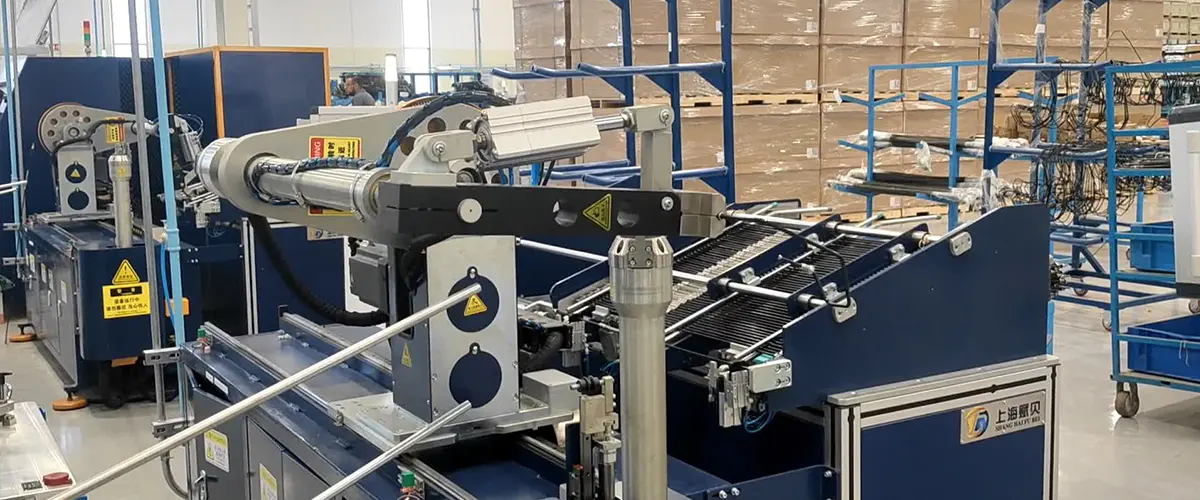
Een dubbelkopsbuigmachine draagt twee buigeenheden, meestal omschreven als linker- en rechterkoppen, op een gemeenschappelijke machinebasis. De buis wordt ertussen geklemd en vastgehouden, en elke kop roteert een buigmatrijs rond zijn eigen midden om één bocht te vormen. Omdat de koppen op dezelfde as zitten, wordt de afstand tussen de twee bochten bepaald door de afstand tussen de koppen, terwijl de buighoek aan elke kant wordt geregeld door het machinebesturingssysteem of door verstelbare mechanische aanslagen.
Op servoaangedreven machines zijn zowel de koprotatie als de buispositionering programmeerbaar, dus het wisselen van het ene onderdeel naar het volgende betekent dat een opgeslagen programma moet worden opgeroepen in plaats van dat de opstelling met de hand opnieuw moet worden opgebouwd. Dat is waar het echte voordeel ligt: herhaalbare geometrie en een cyclustijd die bijna de helft bedraagt van wat een machine met één kop nodig heeft voor hetzelfde symmetrische onderdeel.
Eén grens is het waard om te begrijpen voordat u iets koopt. De meeste machines met dubbele kop buigen in één vlak. Als uw onderdeel ook buigingen buiten het vlak nodig heeft, heeft u doorgaans een CNC-buigmachine met roterende wagen nodig, of een tweede bewerking op een andere machine. Het afstemmen van de machinearchitectuur op de onderdeelgeometrie is de eerste beslissing, en al het andere volgt daaruit. Als je een stapsgewijze opfriscursus over de grondbeginselen wilt, lees dan ons artikel over hoe een buisbuigmachine werkt behandelt de basismechanica van buigen, klemmen en terugveren.
Geen van beide platforms is universeel beter. De onderstaande tabel vat de afwegingen samen die we het vaakst bespreken als klanten ons hun onderdeeltekeningen sturen.
| Overweging | CNC-buigmachine met één kop | Dubbelkoppige pijpbuigmachine |
|---|---|---|
| Bochten per cyclus | Eén | Twee, gelijktijdig gevormd |
| Typische onderdeelvormen | Complexe driedimensionale buistrajecten | Symmetrische U-bochten, offsets, parallelle poten |
| Cyclustijd op symmetrische onderdelen | Langer, door herpositionering tussen bochten | Kort, in één cyclus voltooid |
| Buig vlak | Meervlaks met wagenrotatie | Meestal één enkel vliegtuig |
| Gereedschap | Eén set of bend and clamp dies | Twee bijpassende sets, vaak gespiegeld |
| Beste pasvorm | Laag volume, grote variëteit, 3D-onderdelen | Medium tot hoog volume, repetitieve symmetrische delen |
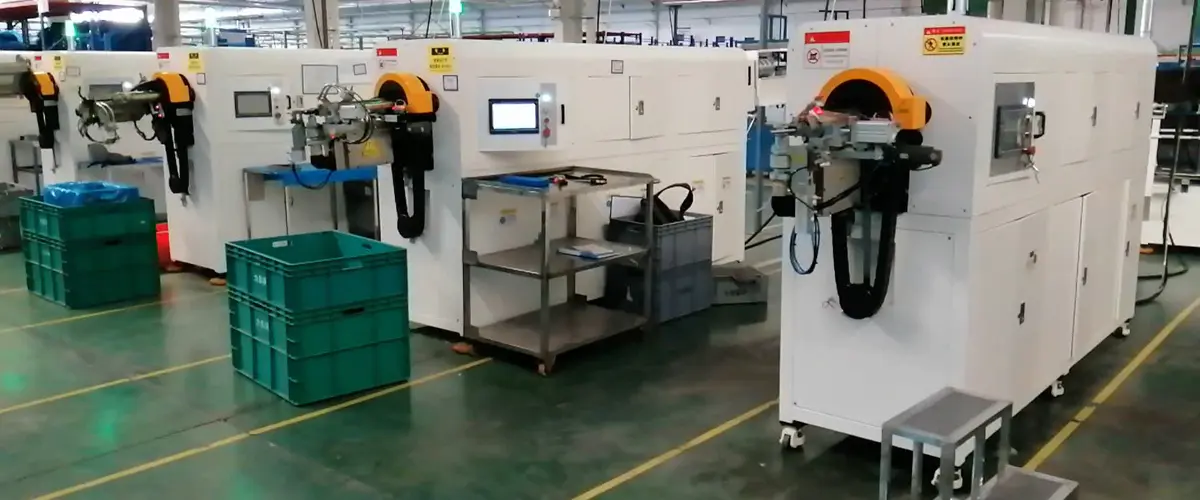
Servomotoren drijven zowel de koppen als de positioneringsassen aan, en de buighoeken worden op een touchscreen ingevoerd in plaats van met de hand in te voeren. Programma's voor tientallen onderdeelnummers kunnen worden opgeslagen en opgeroepen, waardoor de omschakeling kort blijft en het eerste deel van een batch identiek blijft aan het laatste. Dit is de configuratie die we aanbevelen wanneer een werkplaats een mix van symmetrische onderdelen buigt en meerdere keren per dienst wisselt.
 CNC dubbelkops pijpbuigmachine Deze CNC-pijpenbuiger met dubbele kop is ontworpen voor de zeer nauwkeurige productie van rem- en hydraulische leidingen in grote volumes met een lengte van 1.000–5.000 mm. Bekijk Product →
Automatisering voegt toevoer, positionering en afvoer toe, zodat de operator toezicht houdt op de cyclus in plaats van elke buis te hanteren. De doorvoer stijgt en, net zo belangrijk, ook de consistentie, omdat de buis niet met de hand, maar door de machine wordt geplaatst. Deze machines zijn geschikt voor grote batches met één enkel onderdeelnummer en kunnen worden gekoppeld aan een bredere buisverwerkingslijn met eindvorm- of snijapparatuur.
Volledig automatisch Double-Head Pipe Bending Machine Deze volautomatische CNC-pijpenbuiger met dubbele kop is gebouwd voor de onbewaakte productie van grote volumes buizen in het lengtebereik van 1.000–5.000 mm en verzorgt de volledige verwerking... Bekijk Product → Remleidingen zijn een speciaal geval. De diameters zijn klein, de wanden zijn dun en het oppervlak is vaak gecoat of geplateerd, dus het klemmen moet voorzichtig zijn en het gereedschap moet fijn zijn afgewerkt. Machines die voor dit werk zijn gebouwd, maken gebruik van koppen met een kleine spoed, nauwkeurige buigmatrijzen en zorgvuldig gecontroleerde klemdruk om de buigradius vast te houden zonder ovaliteit, knikken of oppervlaktesporen.
Dubbelkoppige pijpenbuiger voor remleidingen Synchronisatie met twee stations: knelpunten in de productiviteit doorbreken Remleidingen zijn doorgaans lange, slanke buizen, zoals remleidingen in auto's. Conventionele si... Bekijk Product → Twee machines die op een catalogusfoto op elkaar lijken, kunnen compleet verschillen in wat ze daadwerkelijk kunnen buigen. Voordat u prijzen gaat vergelijken, dient u deze punten te bevestigen aan de hand van uw eigen onderdeeltekeningen.
Als een leverancier geen buigproef kan uitvoeren met uw materiaal en wanddikte, vraag dan om een video waarin een vergelijkbaar onderdeel wordt geproduceerd. Geluid en cyclustijd in een video onthullen vaak meer dan een specificatieblad.
In de automobielindustrie bewijst dubbelkopsbuigen zich het duidelijkst. Remleidingen, brandstof- en dampleidingen en airconditioningleidingen bevatten allemaal herhaalde symmetrische bochten, en de volumes zijn zo hoog dat de cyclustijd ertoe doet. Bij de productie van airconditioning geldt dezelfde logica voor condensor- en verdamperleidingen, waarbij twee bochten met dezelfde straal op exacte afstand van elkaar moeten zitten.
Naast metalen buizen kunnen nylon- en PA-buizen die worden gebruikt in vloeistof- en pneumatische systemen ook worden gebogen op dubbelkopsplatforms wanneer het gereedschap is aangepast aan het zachtere materiaal en het verschillende terugveergedrag ervan. De rode draad is herhaling: als een groot deel van je onderdelen symmetrisch is, doet het tweede hoofd op elke cyclus betaald werk.
Goede resultaten komen voort uit de installatie, niet uit het bedieningspaneel. De volgende reeks is een betrouwbare routine.
Omdat een dubbelkopsmachine rondom uw onderdelen wordt geconfigureerd, is de leverancier net zo belangrijk als de machine. Vraag hoe de buigmatrijzen zijn ontworpen, hoe het besturingssysteem omgaat met terugvering en wie de machine ondersteunt zodra deze is geïnstalleerd. Een leverancier die zowel de machine als het gereedschap bouwt, kan de verantwoordelijkheid op zich nemen voor de voltooide bocht, en niet alleen voor het frame.
Wij zijn Shanghai Fubei Electromechanical Equipment, een fabrikant van machines voor de verwerking van buizen, opgericht in 2012. Onze buigmachines met dubbele kop, buigmachines met één kop, buigmachines met nylon pijpen, eindvormmachines en automatische productielijnen maken gebruik van servobesturing, mens-machine-interfaces en computerbesturingssystemen, en we bouwen aangepaste lijnen voor klanten in de automobiel- en airconditioningsector. U kunt er meer over lezen onze achtergrond in buisverwerkingsapparatuur en de manier waarop wij maatwerkprojecten benaderen.
In de meeste gevallen is elke kop bewerkt om dezelfde straal te produceren, wat is wat symmetrische onderdelen vereisen. Sommige machines kunnen worden ingesteld met verschillende matrijzen aan elke kant, maar het onderdeel moet nog steeds geometrisch compatibel zijn met een gedeeld buigvlak.
Voor dunwandige bochten of bochten met een grote straal kan een doorn of wissermatrijs nodig zijn om afvlakking en kreukels te voorkomen. De ruimte tussen de koppen is beperkt, dus bespreek de doornondersteuning met uw leverancier voordat de machine wordt gebouwd.
Staal, roestvrij staal, koper, koper-nikkel, aluminium, nylon en PA-buizen zijn allemaal gebruikelijk. Materiaal en wanddikte bepalen het gereedschap, de klemdruk en de benodigde mate van terugveringscompensatie.
Een dubbelkops pijpbuigmachine is niet simpelweg een snellere enkelkopsmachine. Het is een andere manier om een onderdeel te plannen, en de besparingen komen voort uit het elimineren van een tweede handlinghandeling bij elke cyclus. Als uw productie rond symmetrische bochten is opgebouwd, is het de moeite waard om een tekening en een beoogde cyclustijd naar een fabrikant te sturen en te vragen hoe de machine er voor uw specifieke buis uit zou zien.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Gebouw A, Tangming Road nr. 299, industriële zone Shihudang, Songjiang District, Shanghai, China
Auteursrecht © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Gereserveerd Geautomatiseerde fabriek voor pijpverwerkingsapparatuur