Industrie nieuws
Thuis / Nieuws / Industrie nieuws / Dubbelkoppige pijpenbuiger voor remleidingen: een praktische kopersgids voor precisie
Remleidingen zijn de minst vergevingsgezinde buizen van elk voertuig. Ze zijn kort, dunwandig, worden rond beugels, verbindingen en ophangingsmateriaal geleid, en hebben bijna altijd een bocht nodig dichtbij elk uiteinde, vaak in verschillende vlakken. Op een reparatiebank is het volkomen redelijk om één lijn tegelijk met de hand te doen. Tijdens de productie, of wanneer u een chassis opnieuw volgens een patroon aanpast, moet de bocht aan het ene uiteinde tot op een millimeter nauwkeurig overeenkomen met de bocht aan het andere uiteinde, anders bereikt de lijn het montagepunt eenvoudigweg niet zonder spanning. Dat is precies het probleem dat een dubbelkoppige pijpenbuiger voor remleidingen moet oplossen: beide uiteinden worden gevormd vanuit een enkele klempositie, in één cyclus, vanuit één referentiepunt.
De meeste remleidingen van personenauto's zijn buizen van 4,75 mm (3/16 inch) met een relatief dunne wand, soms enkelwandig, vaak bedekt met PVF, zink of koper-nikkel. De kleine diameter maakt ze flexibel genoeg om te routeren, maar de buiswand is zo dun dat onzorgvuldig gereedschap het gedeelte plat kan maken, de binnenkant van de bocht kan laten golven of de coating aan de buitenradius kan doen barsten. Elk van deze defecten is een potentieel storingspunt in een veiligheidscircuit.
De tweede moeilijkheid is lengte. Een remleiding loopt tussen een hoofdcilinder of ABS-blok en een wieleindslang en zit meestal in een clip of beugel op een of twee tussenpunten. Als de totale ontwikkelde lengte zelfs maar een paar millimeter afwijkt, springt de lijn weg van de clip of wordt de flaremoer belast. Het afzonderlijk buigen van beide uiteinden, met de buis ertussen losgeklemd, is de klassieke oorzaak van die fout.
Een machine met dubbele kop draagt twee buigkoppen op een gemeenschappelijk bed. De buis wordt één keer in het midden tussen de koppen vastgeklemd en de kopafstand bepaalt de rechte afstand tussen de twee buigraaklijnen. Elke kop draait vervolgens zijn eigen vormer om de bocht te maken, gelijktijdig of in een gecontroleerde volgorde. Omdat de buis nooit zijn klem verlaat, wordt de vlakke relatie tussen de twee bochten vastgelegd door de machine in plaats van door het oog van de operator.
Het praktische effect op het remleidingwerk is aanzienlijk. De installatie is één programma of één mechanische instelling in plaats van twee, de cyclustijd neemt af omdat beide uiteinden in dezelfde behandeling worden verwerkt, en het afval daalt scherp op korte lijnen waar een heropspanfout bijna gegarandeerd is. Voor iedereen die remleidingen op volume produceert, is dit het verschil tussen een proces dat afhangt van het gevoel van de operator en een proces dat afhankelijk is van aantallen.
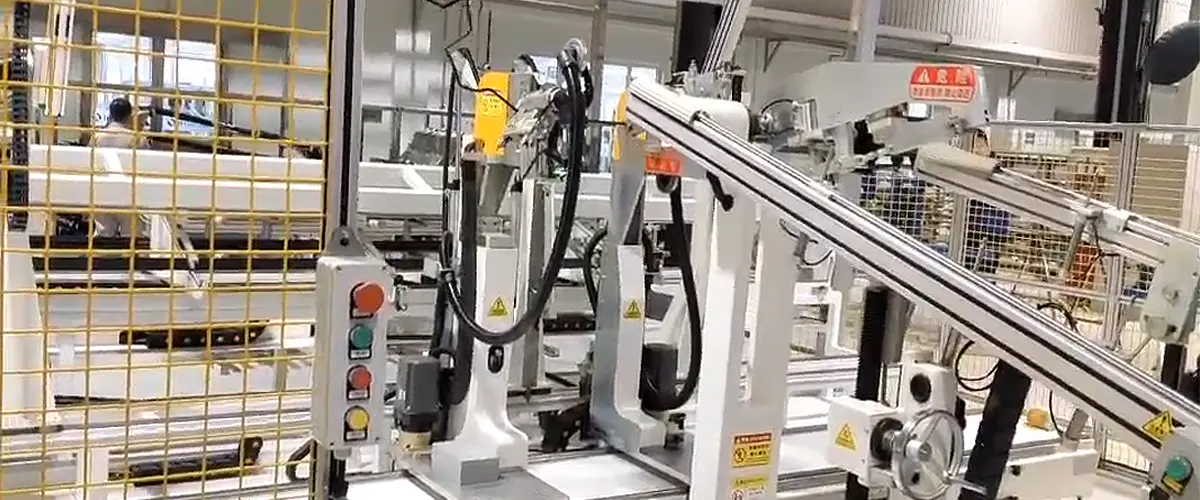
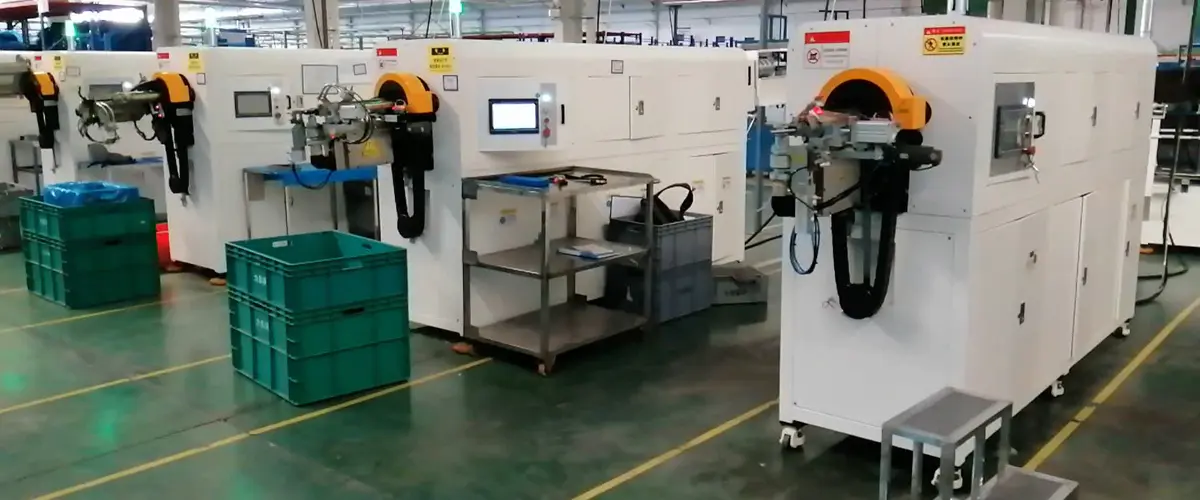
 Dubbelkoppige pijpenbuiger voor remleidingen Door het dubbelkopsbuigen worden beide uiteinden in één klemhandeling voltooid, waardoor de opsteltijd, de cyclustijd en het afval bij de productie van volumeremleidingen worden verminderd. Bekijk Product →
Dubbelkopbuigmachines zijn geen enkel product. Ze bevinden zich in een spectrum van een eenvoudige hydraulische machine met handbediende kopposities tot een volledig geautomatiseerde cel. De juiste keuze hangt veel meer af van uw batchpatroon en omstelfrequentie dan van de hoofdprijs.
| Configuratie | Controle | Typisch gebruik | Waar het schijnt |
|---|---|---|---|
| Hydraulische dubbele kop | Handmatige hoofdpositionering, voetschakelaar | Reparatiewerkplaatsen, kleine batches | Eenvoudig, robuust, snel te leren |
| CNC dubbele kop | Servo-assen met HMI-programma's | Gemengde remleidingfamilies, middenvolume | Herhaalbare programma's, snelle omschakeling |
| Volautomatische dubbele kop | Servo plus automatische bediening | Grootschalig aanbod aan auto's | Stabiele cyclustijden, minimale aanraaktijd |
In de praktijk komen de meeste remleidingproducenten ergens in het midden terecht: een CNC-machine die per onderdeelnummer een programma opslaat, waardoor een omschakeling eerder een terugroepactie dan een herkalibratie is.
Machinecatalogi hebben de neiging om voorop te lopen met tonnage of personeelsaantal. Voor remleidingen zijn de bruikbare cijfers smaller en specifieker. Neem een voorbeeld van je moeilijkste zin mee naar een demonstratie en sta erop deze uit te voeren.
Terugvering is de variabele die mensen betrapt. De rembuis van koper-nikkel is zacht en veert minder voorspelbaar terug dan gecoat staal, dus dezelfde eerstgenoemde zal op elk materiaal een iets andere eindhoek produceren, tenzij de controle dit compenseert. Dun gecoat staal heeft meestal baat bij een doorn of een goed ondersteunde veegschoen om de binnenradius schoon te houden. Hardere buizen tolereren minder overbuiging voordat de coating eronder lijdt.
Bedrijfsvoertuigen voegen een derde materiaal toe: nylon en PA-buis voor luchtremcircuits, waarbij de buis groter, elastischer en veel gevoeliger voor klemdruk is. De buiglogica is gerelateerd, maar de instellingen zijn niet overdraagbaar, dus het loont om de materiaalfamilie te begrijpen voordat u op zoek gaat naar gereedschap. Onze eigen aantekeningen over het kiezen van een nylonbuisbuigmachine ga dieper in op de verschillen.
Naarmate de volumes groeien, verschuift de beperking meestal van buigkwaliteit naar handling. Een CNC-machine met dubbele kop ontneemt het oordeel van de operator in de bocht, maar heeft nog steeds iemand nodig om elke buis te laden en te lossen. Dat is het punt waarop een volautomatische machine, of een buigmachine geïntegreerd in een vormlijn, zichzelf begint terug te betalen in arbeid en consistentie in plaats van alleen in nauwkeurigheid.
Het verstandige pad is incrementeel. Begin met een machine die uw kleinste remleidingtolerantie betrouwbaar aanhoudt, en automatiseer vervolgens de bediening eromheen zodra het proces stabiel is. Het kopen van automatisering bovenop een onstabiel proces levert alleen maar sneller afval op.
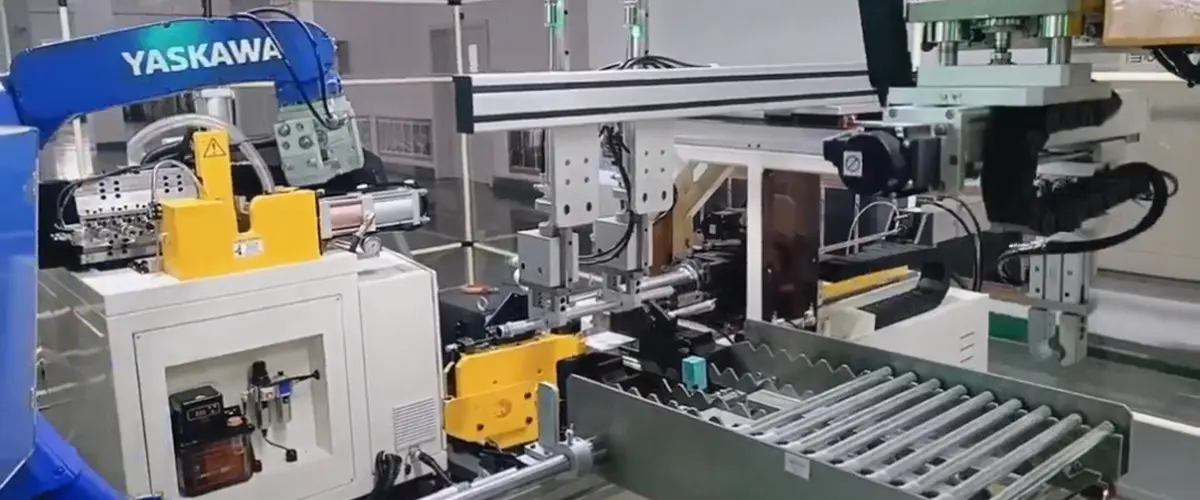
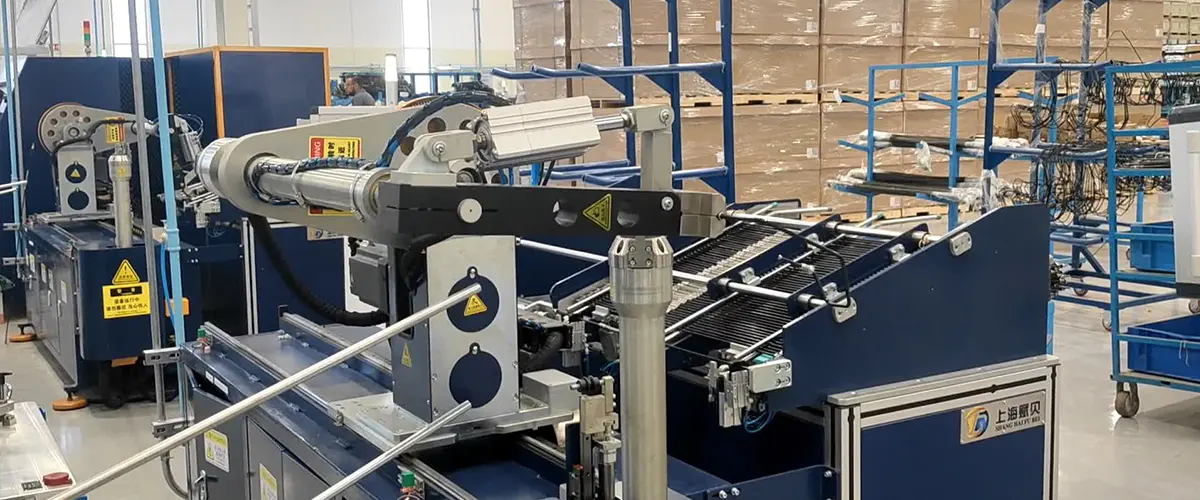
CNC dubbelkoppige pijpbuigmachine voor rem- en hydraulische leidingen De CNC-buigmachine met dubbele kop en automatisch laden en lossen ondersteunt de uiterst nauwkeurige productie van rem- en hydraulische leidingen in grote volumes, waardoor processen worden gestabiliseerd vóór verdere automatisering. Bekijk Product → Volautomatische dubbelkoppige pijpbuigmachine voor productie zonder toezicht Volautomatisch laden, dubbelzijdig buigen en lossen ondersteunen de continue productie van buizen met grote volumes, waardoor de handmatige positioneringsvariatie wordt verminderd zodra het buigproces stabiel is. Bekijk Product → Shanghai Fubei produceert sinds 2012 buisverwerkingsapparatuur en werkt vanuit Songjiang met servobesturing, HMI en computerbesturing over het hele assortiment. De familie met dubbele buigmachines is uit diezelfde buigkern ontstaan en omvat nu hydraulische, CNC- en volautomatische varianten, naast apparatuur voor het vormen van buisuiteinden, afschuinen, draaien en krimpen en complete pijpvormlijnen voor airconditioning in de auto-industrie.
Wat dat voor een remleidingkoper betekent is vrij simpel: de machine, de tooling en het procesadvies komen uit dezelfde hoek. De meeste vragen die u vóór aankoop moet stellen, gaan over uw buis, uw radius en uw batchpatroon, en een leverancier die elke dag buizen buigt, kan ze uit ervaring beantwoorden in plaats van op basis van een specificatieblad. Meer achtergrondinformatie over het bedrijf is beschikbaar op de website over pagina .
Als u een dubbelkops pijpenbuiger voor remleidingen evalueert, begin dan met het meten van de kortste lijn die u maakt en de slechtste straal daarop. Deze twee cijfers zullen het grootste deel van de markt voor u elimineren en de resterende keuze veel gemakkelijker te rechtvaardigen maken.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Gebouw A, Tangming Road nr. 299, industriële zone Shihudang, Songjiang District, Shanghai, China
Auteursrecht © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Gereserveerd Geautomatiseerde fabriek voor pijpverwerkingsapparatuur