Industrie nieuws
Thuis / Nieuws / Industrie nieuws / Geautomatiseerde pijpverwerkingsapparatuur: een kopersgids voor machineselectie
Geautomatiseerde pijpverwerkingsapparatuur is niet één enkele machine; het is een beslissing over hoeveel stappen in de buisproductie kunnen worden uitgevoerd zonder handmatige meting en aanpassing. De beste tijd om te automatiseren is wanneer de geometrie van uw onderdelen stabiel is, uw volumes een snellere cyclus rechtvaardigen en uw kwaliteitsprobleem voortkomt uit menselijk handelen. In dit artikel wordt uitgelegd wat de categorie apparatuur precies inhoudt, hoe u kunt kiezen tussen stand-alone machines en automatische lijnen, en hoe u het risico op het kopen van de verkeerde configuratie kunt verkleinen.
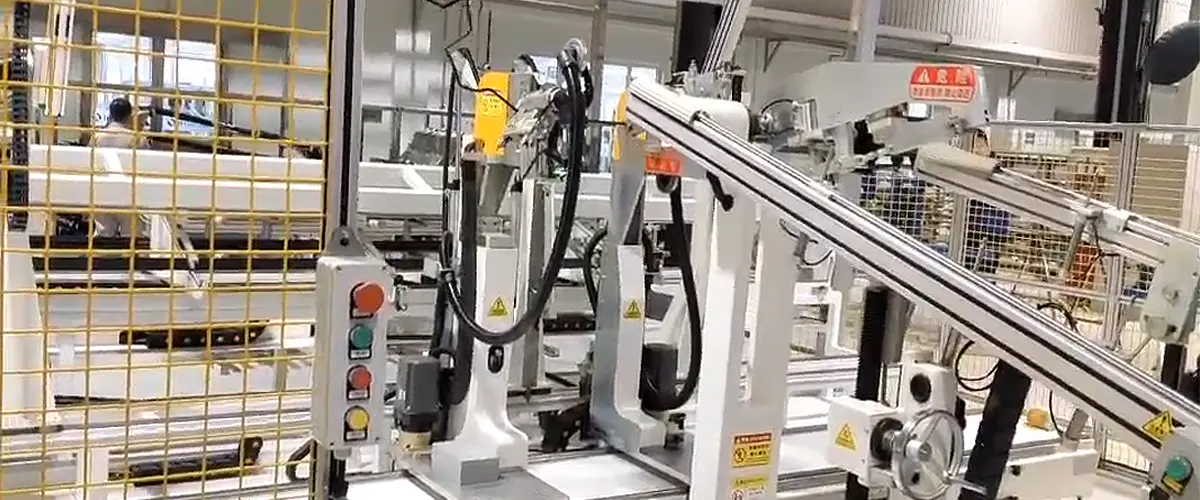
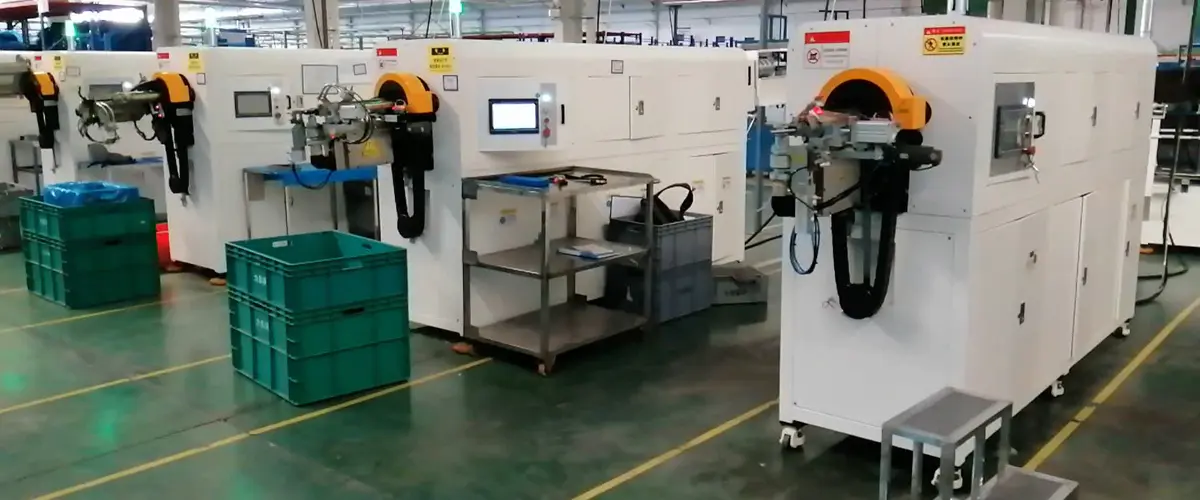
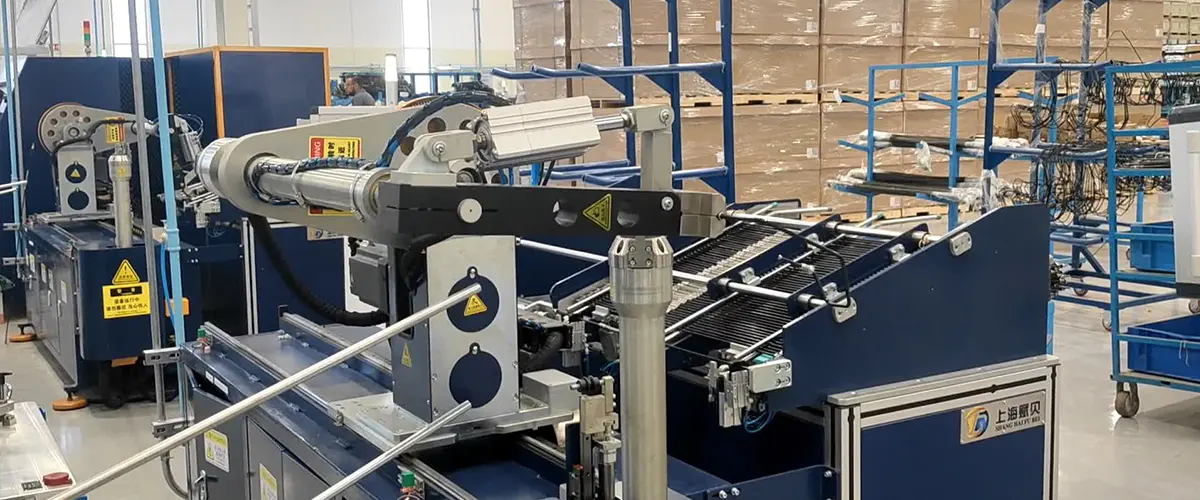
Geautomatiseerde pijpverwerkingsapparatuur omvat machines die onder programmatische besturing de uiteinden van holle ronde werkstukken vormen, snijden, buigen of voorbereiden. Het omvat CNC-pijpbuigers, dubbelkopsbuigmachines, enkelkopsbuigmachines, eindvormers, afschuinmachines, spinmachines en krimpmachines. Het omvat ook geïntegreerde lijnen waarin een buis uit een bundel wordt geladen, gebogen, gevormd en gelost zonder dat een operator deze aanraakt.
Drie bewerkingen zijn het belangrijkst in de automobiel- en HVAC-productie: buigen verandert het pad van de buis; eindvorming creëert een flens, kraal of kleinere diameter zodat een slang of fitting kan worden bevestigd; en snijden of afschuinen bepaalt hoe netjes de buis het volgende station binnenkomt. Geautomatiseerde apparatuur bestuurt deze stappen met servoaandrijvingen, opgeslagen programma's en sensoren. Dat is wat hem onderscheidt van een handmatige buigmachine of een handbediend afkantgereedschap.
| Categorie uitrusting | Typische operaties | Belangrijke overweging |
|---|---|---|
| Pijpbuigmachines | Enkel- of dubbelkops buigen, CNC-besturing | Kan één machine alle buigradii van uw onderdeelfamilie dekken? |
| Eindvorm- en afschuinmachines | Affakkelen, kralen maken, verkleinen, afschuinen | Zijn de buisuiteinden gereed voor montage vóór montage? |
| Automatische productielijnen | Voeren, buigen, vormen, lossen | Heeft u een continue stroom nodig om buffers te verwijderen? |
Gebruik deze tabel als uitgangspunt, niet als definitieve specificatie. De exacte indeling is afhankelijk van buisdiameter, wanddikte, materiaal en buigradius.
Geautomatiseerde pijpbewerkingsapparatuur wordt vaak verkocht op basis van het aantal CNC-assen, maar de kwaliteit van de output hangt af van de klemkracht, het buigmatrijsmateriaal, de doornondersteuning en de uitlijning van het gereedschap. Dunwandige buizen hebben een doorn nodig om rimpels en inzakken aan de binnenradius te voorkomen. Hoogsterkte staal en aluminium vereisen een stijf frame dat toleranties behoudt zonder doorbuiging. Vraag naar haalbare tolerantie op buighoek, vlak en eindlengte. Algemene verwachtingen voor het buigen van buizen in de automobielsector zijn ongeveer ±0,1° voor de hoek en ±0,1 mm voor de positie, maar deze waarden vereisen correct gereedschap en een correcte opstelling van de operator.
Materiaal verandert ook de machineconfiguratie. Een nylon- of PA-buis gedraagt zich anders dan een stalen remleiding. Het buigen van nylon vereist een lagere druk en een andere doorn- of matrijsgeometrie om vlakke plekken te voorkomen. Als uw product plastic buizen bevat, moet uw uitrustingslijst speciaal buiggereedschap of een machine met instelbare parameters bevatten.
Eindbewerkingen zijn net zo belangrijk als de bochten. Affakkelen, kralen en afkanten gebeuren nadat de buis is gebogen. Als u de buigmachine automatiseert maar de uiteinden nog steeds met de hand voorbereidt, zal de montagekwaliteit er nog steeds onder lijden. Geautomatiseerde lijnen lossen dit op door bewerkingen te integreren, terwijl zelfstandige machines hetzelfde resultaat kunnen bereiken met een betere planning en afhandeling.
De meeste inkoopfouten ontstaan doordat de koper begint met een machinetype in plaats van met een onderdeelfamilie. Stel eerst deze drie vragen.
Enkelvoudig gebogen buizen met één of twee bochten aan dezelfde kant kunnen worden verwerkt door een machine met één kop. Onderdelen waarvoor aan beide uiteinden bochten nodig zijn, zijn beter geschikt voor een machine met dubbele kop, omdat de twee zijden op elkaar afgestemd blijven en de operator de buis niet tussen de bewerkingen door hoeft te draaien. Voor gezinnen met meerdere diameters en buighoeken biedt een CNC dubbelkops pijpbuigmachine met servoaangedreven assen herhaalbaarheid en snellere programmawisseling.
 CNC dubbelkoppige pijpbuigmachine voor rem- en hydraulische leidingen Deze servoaangedreven buigmachine met dubbele kop verwerkt buizen van 4,76 tot 6,35 mm en buigt tot 180° met automatische belasting. De geïntegreerde coördinatenconversie vereenvoudigt het programmeren van meerdere bochten, waardoor het een goede oplossing is als u consistente dubbele eindbochten nodig hebt zonder dat u onderdelen tussen bewerkingen hoeft te draaien. Bekijk Product →
Definieer de benodigde output in delen per uur en het aantal diensten. Als de buigmachine niet de bottleneck is, is een stand-alone machine voldoende. Als u een hoge output over meerdere stations nodig heeft, is een meer geautomatiseerde configuratie gerechtvaardigd. Vermijd het kopen van extra capaciteit die u een aantal jaren niet zult gebruiken, omdat dit de onderhoudskosten en de druk op het vloeroppervlak verhoogt.
Voor kleine batches is de tijd die wordt besteed aan het wisselen van tools en het laden van nieuwe programma's directe kosten. Volautomatische enkelkops pijpbuigmachines helpen hierbij, omdat ze opgeslagen programma's, aangedreven positionering en snelklemmen combineren. Ze zorgen ervoor dat één machine van de ene buisdiameter naar de andere kan gaan met minimale handmatige instellingen. Door de omsteltijd te verkorten, maken ze ook kleinere series economisch haalbaar.
Volautomatische enkelkops pijpbuigmachine met Siemens PLC Deze machine is uitgerust met een Siemens PLC en volledige servoaandrijving en automatiseert het laden, buigen en uitvoeren om de handmatige arbeid en de maatfouten die handmatige bediening kan veroorzaken, te verminderen. Het compacte ontwerp en de compatibiliteit met complexe geometrieën zijn geschikt voor productie in kleine batches, waarbij een snelle omschakeling de totale kosten verlaagt. Bekijk Product → De overstap van een enkele pijpbuigmachine naar een automatische lijn is gerechtvaardigd wanneer het knelpunt de materiaalbehandeling is of wanneer het onderdeel meer dan één bewerking achter elkaar vereist. Een automatische productielijn voor het vormen van airconditioningbuizen voor auto's kan bijvoorbeeld snijden, buigen, eindvormen en lektestvoorbereiding in één stroom combineren. Het voordeel is minder onderhanden werk en minder buffers. Het risico is dat een slechte integratie leidt tot downtime op meerdere stations.
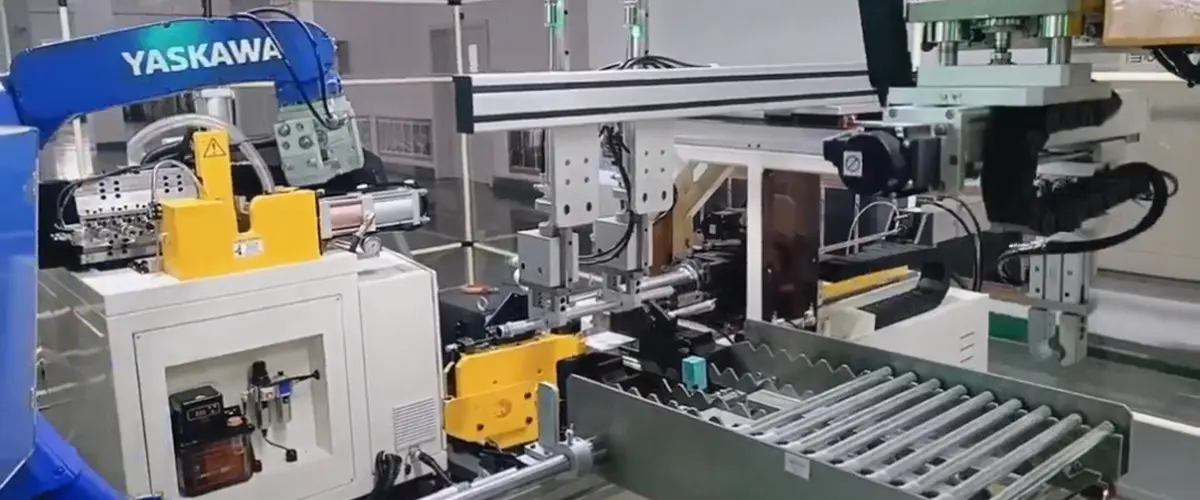
Automatische productielijn voor het vormen van airconditioningpijpen in de auto-industrie Deze lijn combineert automatisch laden, vormen aan beide uiteinden, buigen en lossen, met een robotarm die onregelmatige buizen tussen stations overbrengt. Het is ontworpen voor onderdelen die aan elk uiteinde verschillende bewerkingen vereisen, waardoor het ideaal is voor airconditioningleidingen die complexere buigpaden en sequenties in één stroom nodig hebben. Bekijk Product → In de praktijk kan dezelfde apparatuur verschillende eindproducten bedienen. Remleidingsamenstellen zijn stalen buizen met een kleine diameter en symmetrische bochten aan beide uiteinden, dus een dubbelkopsbuiger is vaak de kern van de lijn. Airconditioningsbuizen zijn groter en vereisen complexere bochtpaden en eindvorming, wat precies is waar een automatische lijn de positie van elke bocht consistent houdt. Een onlangs afgeleverd kant-en-klare oplossing voor buisverwerking voor een grote autoklant laat zien hoe lijnontwerp gebaseerd moet zijn op daadwerkelijke onderdeeltekeningen en productiedoelstellingen.
Voordat u zich vastlegt, vergelijkt u bouwers met hetzelfde bewijsmateriaal dat u voor elke kapitaalaankoop zou gebruiken. Kijk naar het besturingssysteem, het aantal servo-assen, de stijfheid van het gereedschap en de servicereactie. Vraag naar bestaande installaties en naar contacten bij bedrijven die soortgelijke onderdelen exploiteren.
Een manier om de geloofwaardigheid te controleren, is door de eigen achtergrond van de fabrikant . Een bouwer die de machine ontwerpt en produceert, in plaats van eenvoudigweg gekochte componenten te assembleren, kan doorgaans de wisselwerking tussen servogrootte, framestijfheid en standtijd verklaren. Ook is de kans groter dat u een maatwerkoplossing aanbiedt wanneer uw onderdeel niet in een standaardcatalogus past.
Veel voorkomende inkooprisico's zijn onder meer het kiezen van een machine met een besturingspakket dat moeilijk te programmeren is, onvoldoende lokale service en gereedschappen zonder papieren. Deze risico's verschijnen na installatie en niet in de offerte. Zorg er dus voor dat het verkoopvoorstel training, documentatie en een duidelijke lijst met reserveonderdelen bevat.
Geautomatiseerde pijpverwerkingsapparatuur is een brede categorie, maar de juiste keuze is beperkt. Begin met het onderdeel dat de meeste herbewerking veroorzaakt of de meeste arbeid vergt. Breng het proces in kaart van rechte buis tot voltooide montage. Bepaal vervolgens of één CNC-buigmachine, een dubbelkopsmachine of een automatische lijn voldoet aan de tolerantie- en volume-eis. Een machine die dezelfde buiging duizenden keren kan herhalen, is alleen nuttig als het systeem eromheen materiaal kan aanvoeren, gereedschap kan wisselen en onderdelen kan lossen, net zo betrouwbaar.
Kopen bij een bouwer die applicatie-engineering en lijnintegratie kan leveren, verlaagt het risico. De duurste fout is niet te veel betalen voor een machine; het is het kopen van een machine die uw feitelijke onderdelenfamilie niet kan draaien zonder voortdurende aanpassingen.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Gebouw A, Tangming Road nr. 299, industriële zone Shihudang, Songjiang District, Shanghai, China
Auteursrecht © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Gereserveerd Geautomatiseerde fabriek voor pijpverwerkingsapparatuur