Industrie nieuws
Thuis / Nieuws / Industrie nieuws / PA-pijpbuigmachine: een praktische gids voor betrouwbare buisproductie
PA-buis is geen opgeschaalde versie van koperen of stalen buis, en een PA-buisbuigmachine is niet zomaar een metalen buigmachine met een andere matrijs. Polyamide buizen hebben een ander terugveringspatroon, een andere oppervlaktegevoeligheid en een andere reeks faalwijzen. Als je ooit een keurig ogende bocht hebt zien veranderen in een afgeplatte of geknikte lijn nadat de klemmen opengingen, weet je al dat de machine, het gereedschap en de opstelling als één systeem moeten werken.
We hebben jarenlang apparatuur voor de verwerking van buizen in Shanghai gebouwd, en de lessen uit onze eigen werkplaats zijn eenvoudig: definieer de buis, controleer de bocht en bewijs het resultaat. In deze gids worden de praktische punten besproken die we met productieteams bespreken voordat een PA-buisbuigproject van monster naar serieproductie gaat. Als je de bredere context wilt, kun je meer lezen over onze buisverwerkingsachtergrond .
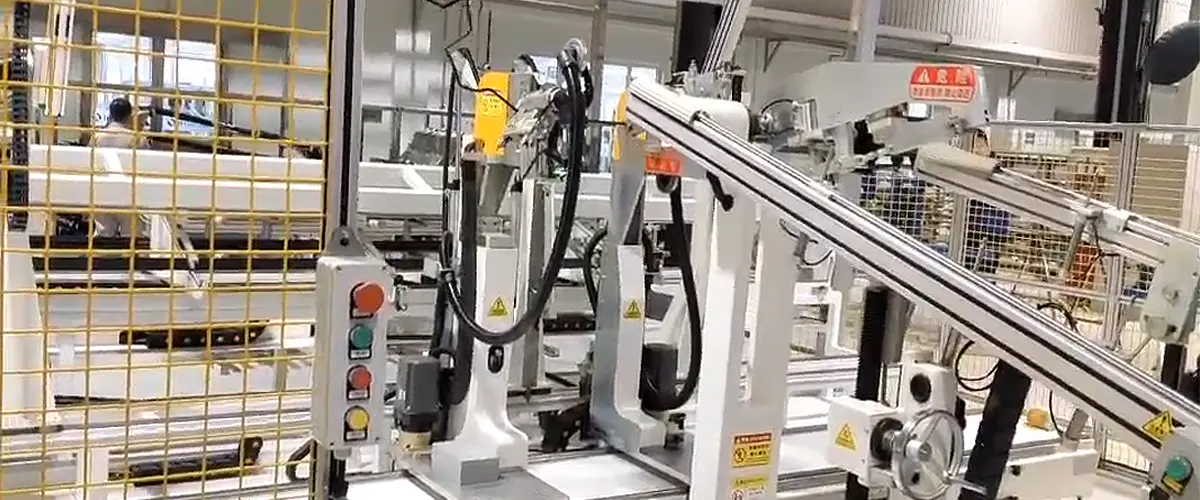
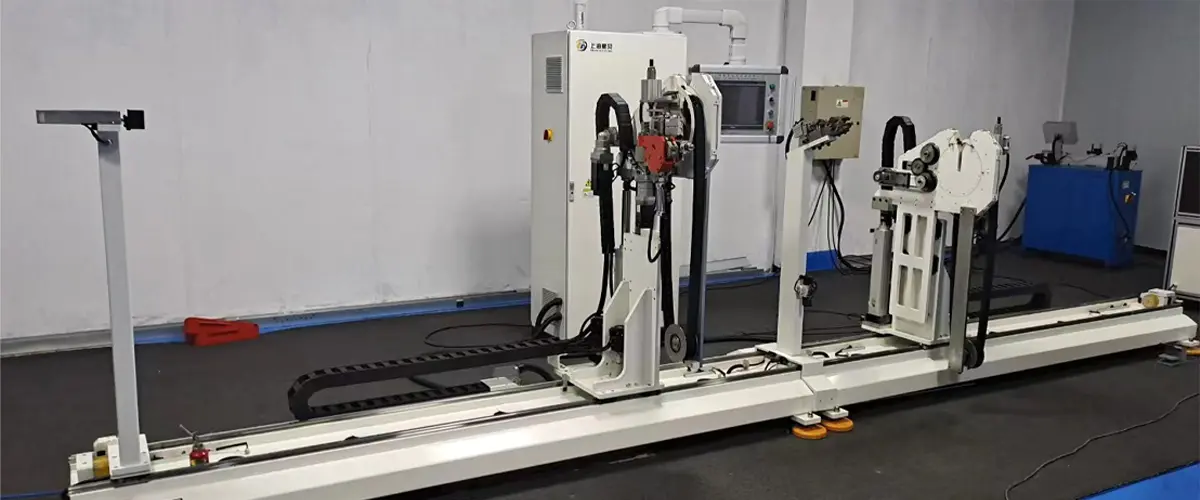
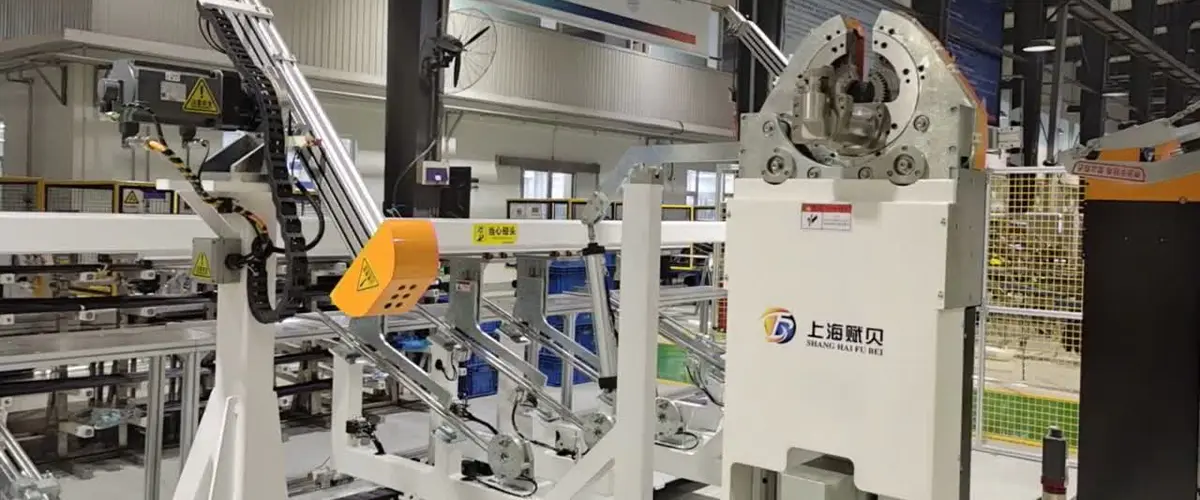
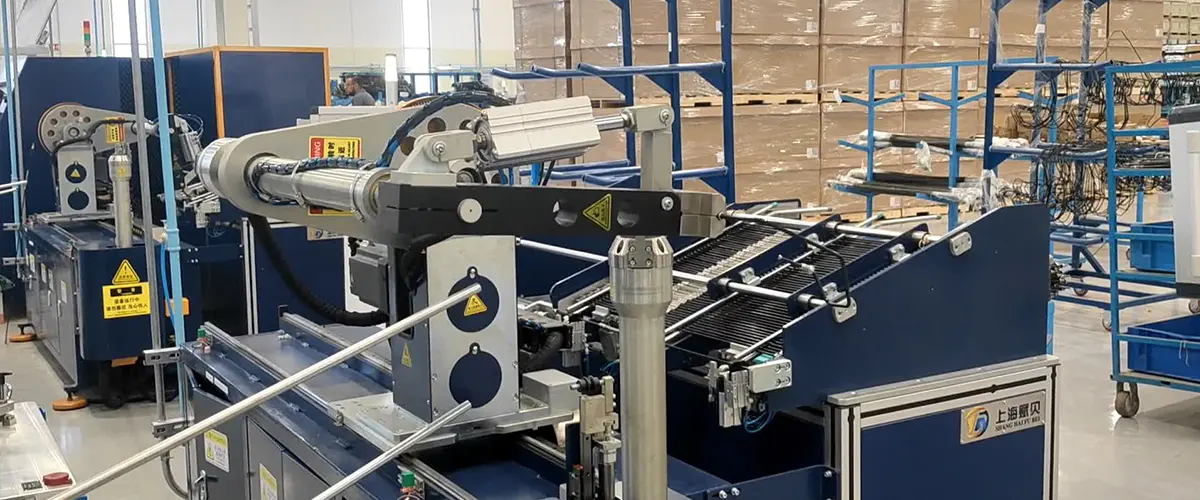
A PA-pijpbuigmachine vormt een polyamidebuis via een gecontroleerde volgorde: aanvoeren, klemmen, buigen, lossen. De buigmatrijs stelt de hartlijnradius in. De klemmatrijs houdt de buis tegen de matrijs. De drukmatrijs volgt de buitenkant van de bocht en helpt de materiaalstroom onder controle te houden. Bij sommige opstellingen kan een wissermatrijs of interne ondersteuning worden gebruikt om afvlakking en kreukels te verminderen. Het verschil met PA is dat het materiaal anders terugduwt. Het is elastisch, gevoelig voor temperatuur en vocht, en vaak gevoeliger voor vlekken op het oppervlak dan metaal.
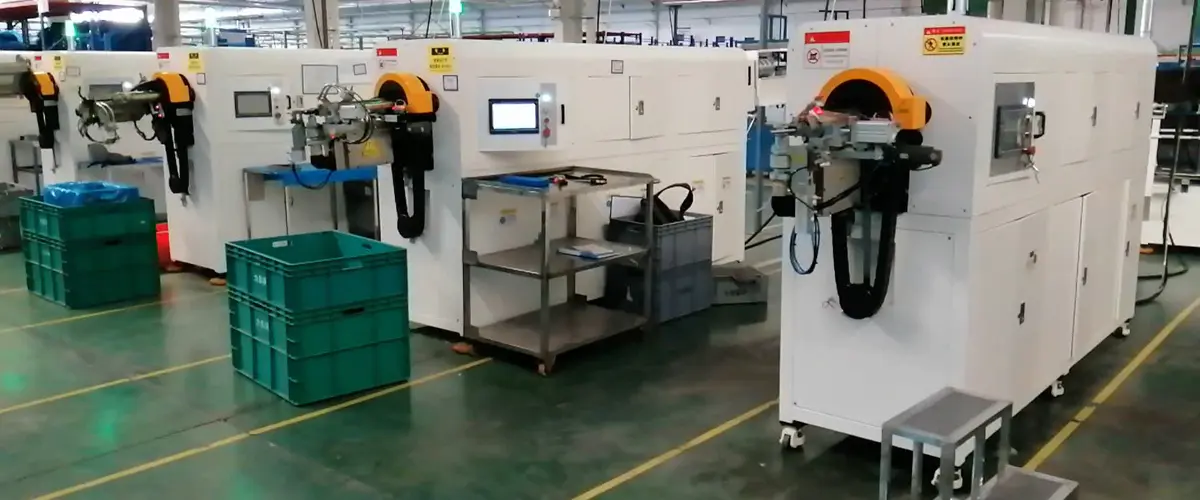
Op een productiemachine is de belangrijkste mogelijkheid niet alleen de maximale buighoek. Het is herhaalbaarheid: dezelfde invoerlengte, dezelfde buighoek en dezelfde terugveringscorrectie op het eerste deel en het duizendste deel. Servogestuurde assen, receptopslag en een duidelijke mens-machine-interface maken dat praktisch. Een goedgekozen machine moet een operator ook de mogelijkheid bieden de klemkracht, buigsnelheid en compensatie aan te passen zonder dat elke verandering een langdurig proces wordt.
Polyamide is een familie, niet één materiaal. PA6, PA66, PA11, PA12 en samengestelde soorten kunnen er op een tekening hetzelfde uitzien, maar zich anders gedragen in een buigmachine. Wanddikte, buitendiametertolerantie, harsstijfheid, vochtgehalte en opslagomstandigheden hebben allemaal invloed op het resultaat. Dat is de reden waarom een buigrecept dat uit de ene batch is gekopieerd, mogelijk moet worden aangepast voor de volgende.
Deze eigenschappen maken het niet onmogelijk om PA te buigen. Ze maken de discipline bij het instellen belangrijker. Een machine die een stabiele klemkracht kan vasthouden en een precieze buighoek kan herhalen, is veel waardevoller dan een machine die alleen een grote nominale capaciteit biedt.
Wanneer we een proef uitvoeren, doornemen we meestal vijf variabelen voordat we de machine of het gereedschap beoordelen. De volgorde is belangrijk, omdat het veranderen van twee variabelen tegelijk de werkelijke oorzaak van een slechte bocht kan verbergen.
Inspecteer na het eerste artikel de bocht op ovaliteit, wandverdunning, markeringen en hoekfouten. Voer vervolgens een kleine batch uit en controleer dezelfde punten opnieuw. Een proces dat op één monster werkt maar over twintig onderdelen gaat, is niet klaar voor productie.
Bij tooling wordt een goede machine een goed proces. De groef voor de buigmatrijs moet overeenkomen met de buisdiameter en de buitenmuur ondersteunen zonder deze af te knellen. Klem- en drukmatrijzen moeten over een groot oppervlak contact maken met de buis, omdat puntbelasting een veelvoorkomende reden is voor markeringen en vervorming. Als de bocht krap is of de buis dunwandig is, kan een wissermatrijs of interne ondersteuning nodig zijn om de binnenkant van de bocht te controleren.
Voor PA-buizen is schoon en droog gereedschap ook belangrijk. Smeermiddel dat helpt bij het buigen van metaal kan stof aantrekken of de latere montage beïnvloeden, dus elk smeermiddel moet worden goedgekeurd voor het materiaal en het eindgebruik. De bedieningselementen van de machine moeten een fijne aanpassing van de buighoek, terugveringscompensatie en invoerlengte mogelijk maken, met recepten die kunnen worden vergrendeld of gecontroleerd op basis van het toestemmingsniveau.

Gebruik onderstaande tabel als uitgangspunt voor een machinespecificatie of leveranciersbeoordeling. Het is geen vervanging voor een buigproef, maar het helpt de vragen die van invloed zijn op de productie te scheiden van de vragen die er alleen goed uitzien in een brochure.
| Beslissingsgebied | Wat te bevestigen | Waarom het ertoe doet |
|---|---|---|
| Buisspecificatie | PA-kwaliteit, buitendiameter, wand, tolerantie, vochttoestand | Verschillende PA-kwaliteiten veren anders terug en hebben mogelijk een andere ondersteuning nodig. |
| Buiggeometrie | Middellijnradius, buighoek, rechte lengtes, speling | Kleine radiussen en korte rechte stukken vergroten het risico op ovaliteit en markering. |
| Gereedschap | Matrijsgroef, inzetmateriaal, afstrijker of interne ondersteuning | Slecht contact kan de buis verpletteren, markeren of plat maken, zelfs op een capabele machine. |
| Control | Servo-assen, receptopslag, terugveringscorrectie, toegangsniveaus | Herhaalbaarheid is afhankelijk van stabiele instellingen en gecontroleerde veranderingen. |
| Validatie | Eerste artikel, batchcontroles, lek- of druktest indien nodig | Een bocht die er goed uitziet, moet nog bewijzen dat hij aan de montage-eis voldoet. |
Als u ook materiële families vergelijkt, is deze gids voor het kiezen van een buigmachine voor nylon buizen geeft nuttige context over gereedschap en buishantering.
PA-buizen worden veel gebruikt in vloeistof- en luchtleidingen in auto's, airconditioningsystemen en industriële pneumatische systemen, hoewel de exacte kwaliteit en goedkeuring afhangen van de toepassing. Op deze gebieden wordt de buigmachine zelden op zichzelf beoordeeld. Er wordt beoordeeld of het een consistente buiging kan leveren die past bij de volgende montagestap zonder nabewerking.
Plan voor productie de machine als onderdeel van een lijn, niet als een eiland. Bedenk hoe de buis wordt geladen, hoe afgewerkte onderdelen worden gelost, waar inspectie zal plaatsvinden en hoe omschakelingen zullen worden vastgelegd. Als dezelfde cel meerdere PA-buisonderdeelnummers gebruikt, kunnen snelle receptwijzigingen en duidelijke gereedschapsidentificatie meer tijd besparen dan een kleine verhoging van de maximale buigsnelheid.
Onderhoud is niet glamoureus, maar het is wel waar veel buigproblemen worden voorkomen. Controleer het gereedschap aan het begin van elke dienst op slijtage, polijsting en opbouw. Kijk naar kleminzetstukken voor insnijdingen of afvlakking. Controleer of de invoergeleider is uitgelijnd en of de sensoren schoon zijn. Houd een klein logboek bij van buighoekcontroles en compensatiewijzigingen, zodat een afwijking zichtbaar is voordat deze schroot wordt.
Operators moeten ook weten hoe een goede bocht er voor elk onderdeelnummer uitziet. Een lichte markering kan op de ene buis cosmetisch zijn en op de andere een afkeur. Duidelijke acceptatiemonsters, goede verlichting en een korte escalatieroute voor twijfelachtige onderdelen doen meer voor de kwaliteit dan een lange handleiding die niemand leest.
Het kiezen van een PA-pijpbuigmachine is eigenlijk een kwestie van passen: passen tussen de buis, het gereedschap, het besturingssysteem en de productieroutine. Begin met de buis en het buigen, voer een zorgvuldige proef uit en valideer een kleine batch voordat u opschaalt. Als u ons een monsterbuisje, een buigtekening en een beoogde cyclustijd stuurt, kunnen wij u helpen de praktische details door te nemen en een configuratie te selecteren die bij de klus past.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Gebouw A, Tangming Road nr. 299, industriële zone Shihudang, Songjiang District, Shanghai, China
Auteursrecht © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Gereserveerd Geautomatiseerde fabriek voor pijpverwerkingsapparatuur