Industrie nieuws
Thuis / Nieuws / Industrie nieuws / Volautomatische dubbelkoppige pijpbuigmachine: een praktische kopersgids
Een volautomatische pijpbuigmachine met dubbele kop verandert de werkvloer eerder stil dan dramatisch. In plaats van dat een operator één bocht tegelijk in één enkele kop invoert, werken twee buigkoppen aan dezelfde buis – soms binnen dezelfde cyclus – terwijl de machine zelf de invoer, rotatie en positionering afhandelt. Voor iedereen die herhaalbare buizenassemblages in volume produceert, is de echte winst geen getal op een specificatieblad. Het is het gestage ritme dat de machine met zich meebrengt voor de doorvoer, het uitvalpercentage en de personeelsbezetting.
Wat volgt is een praktische kijk op hoe deze machines worden gebouwd, wat de specificaties eigenlijk betekenen in de dagelijkse productie en wat de moeite waard is om te controleren voordat u een configuratie kiest.
De uitdrukking wordt losjes gebruikt in de handel. Op een hydraulische dubbelkopbuigmachine kunnen de twee koppen samen bewegen, maar de operator laadt nog steeds de buis, duwt deze tegen een aanslag en activeert elke bocht. Een echte automatische machine sluit die cirkel. Servoaangedreven invoer- en rotatie-assen indexeren de buis tussen bochten, de koppen zijn geprogrammeerd voor hoek- en terugveringscompensatie, en een opgeslagen recept reproduceert de hele reeks met een druk op de knop.
In de praktijk onderscheiden drie mogelijkheden automatische van semi-automatische apparatuur:
Als ze alle drie aanwezig zijn, kan dezelfde machine een enkel onderdeelnummer de hele tijd draaien of verplaatsen tussen een familie van vergelijkbare onderdelen zonder dat een ervaren hand elke as opnieuw moet kiezen. Die flexibiliteit is vaak meer waard dan de totale cyclustijd, vooral in fabrieken met gemengde batches.
Als het buigen van buizen nog nieuw is voor uw team, lees dan onze handleiding in duidelijke taal hoe een buisbuigmachine werkt behandelt de basisprincipes van gereedschap, opspanning en buiggeometrie voordat u modellen gaat vergelijken.
Twee hoofden op één bed klinken eenvoudig, maar de manier waarop ze zich tot elkaar verhouden bepaalt wat de machine kan produceren. Die relatie is de moeite waard om vroegtijdig vast te leggen, omdat het veel moeilijker is om later te veranderen dan een controleoptie of een gereedschapsset.
Niet elk ontwerp met dubbele kop buigt beide uiteinden tegelijk. Sommige machines spiegelen de hoofden om in één cyclus symmetrische onderdelen te produceren: sturen, stoelframes, eenvoudige U-vormen, symmetrische vloeiende lijnen. Anderen houden de koppen onafhankelijk, zodat de linker- en rechterbochten kunnen verschillen in hoek en in buigvlak. Beide zijn legitiem "dubbelhoofdig", maar ze lossen verschillende problemen op.
De praktische limiet voor veel onderdelen is de geometrie in plaats van het tonnage. Het kan zijn dat de tweede bocht probeert door de eerste te gaan, of dat de buis halverwege de cyclus het hoofdlichaam raakt. Bouwers werken hier omheen met hoofdafstanden, verstelbare buigarmlengtes en een zorgvuldige volgorde van de buigvolgorde. Als uw onderdeel een kleine hart-op-hart afstand heeft, breng dit dan vroeg in het gesprek ter sprake; een beoordeling van de tekening in tien minuten kan maanden aan oplossingen besparen.
Twee bochten op één buis betekenen twee kansen op fouten. Servobesturing, een stijf frame en herhaalbare klemming houden de afstand tussen de bochten stabiel – en dat is precies de afmeting die het onderdeel in het voertuig of de montage lokaliseert. Consistentie hier is wat een machine die er goed uitziet in een demonstratie onderscheidt van een machine die tolerantie houdt in week veertig.
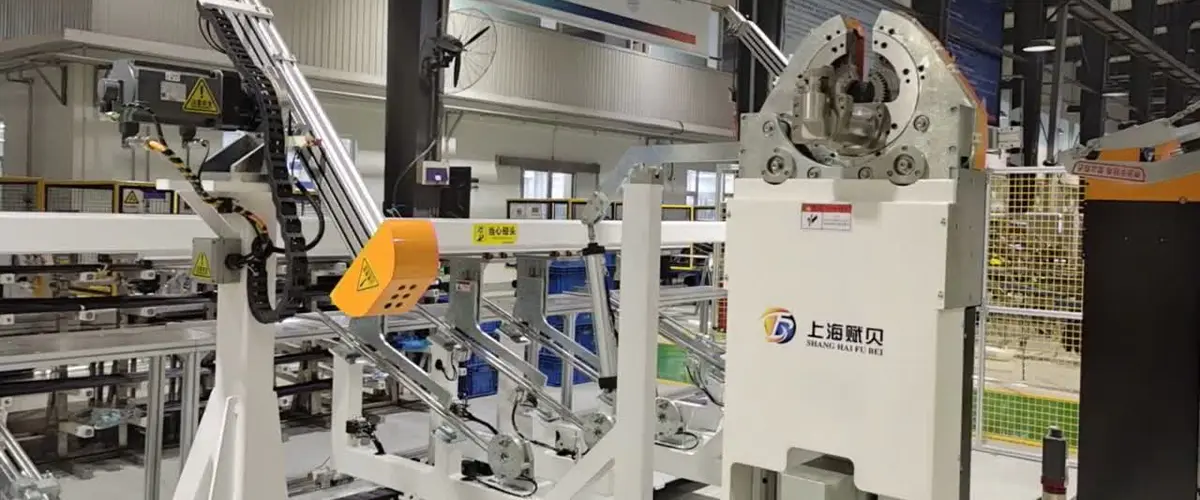
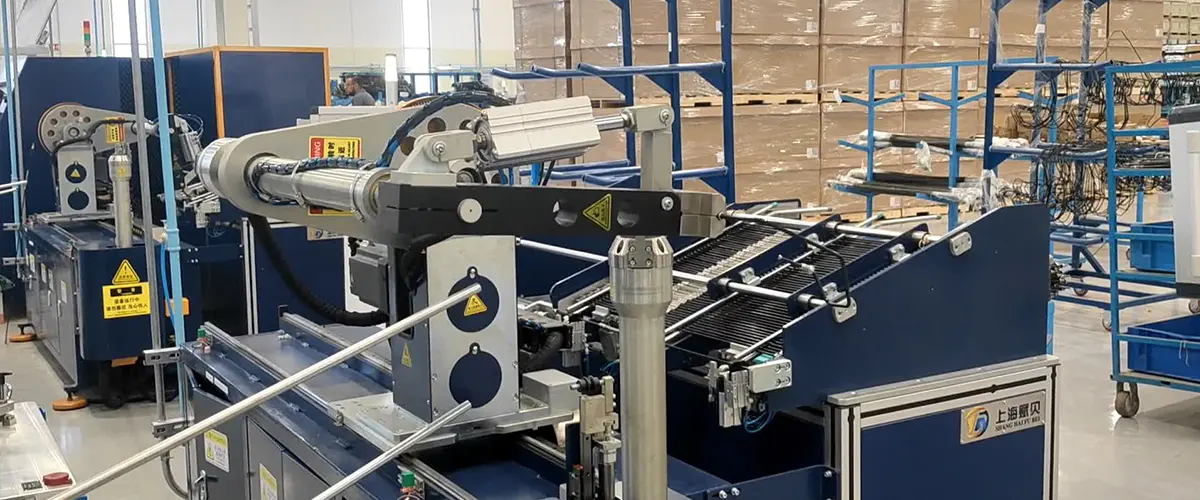
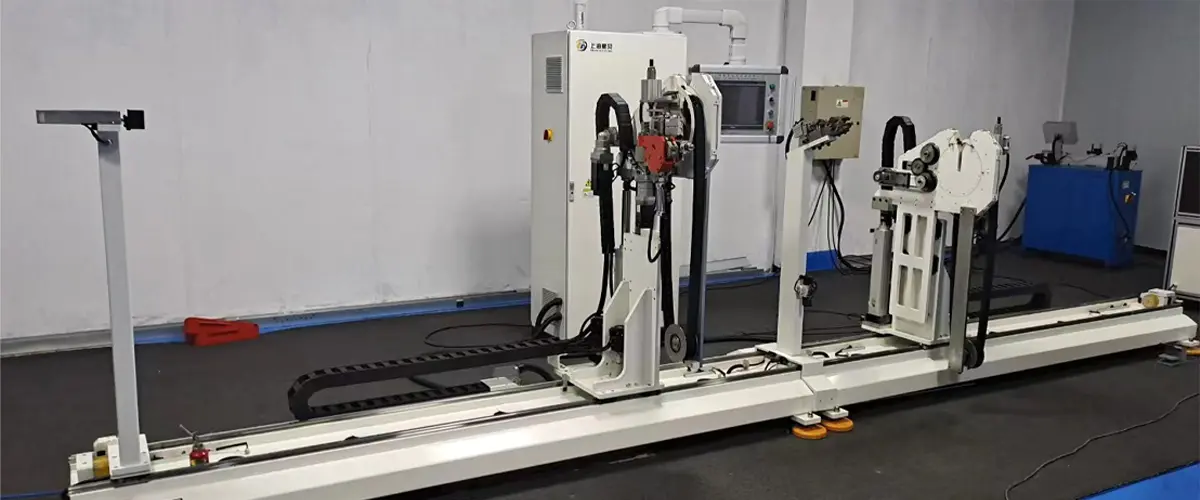
 Volautomatische dubbelkops pijpbuigmachine Deze volautomatische CNC-pijpenbuiger met dubbele kop is gebouwd voor de onbewaakte productie van grote volumes buizen in het lengtebereik van 1.000–5.000 mm en verzorgt de volledige verwerking... Bekijk Product →
Onze eigen volautomatische dubbelkopsmachine is precies rond deze vraag ontwikkeld: hoe kunnen we twee bochten consistent houden terwijl de operator eenvoudigweg toezicht houdt.
Modelnummers variëren van bouwer tot bouwer, maar de onderliggende vergelijking komt meestal neer op drie machineklassen. De onderstaande tabel is een vereenvoudigde manier om een kandidaatmachine te plaatsen voordat u het gedetailleerde gegevensblad bekijkt.
| Wat je vergelijkt | Hydraulische dubbele kop | CNC dubbele kop | Volautomatische dubbele kop |
|---|---|---|---|
| Buighoek instelling | Handmatige stops of draaiknoppen | Geprogrammeerd per as | Geprogrammeerd met compensatie |
| Sondevoeding en rotatie | Behandeld door de exploitant | Gedeeltelijk aangedreven | Servo-geïndexeerd, gesloten lus |
| Omschakeling | Lang, gereedschapsafhankelijk | Enkele minuten | Receptherinnering, meestal minuten of minder |
| Rol van operator | Laadt en activeert elke bocht | Laadt en bevestigt de cyclus | Houdt toezicht op de voorraad en vult deze aan |
| Beste pasvorm | Laag volume, eenvoudige onderdelen | Gemengde batches | Herhaalbare assemblages met een groter volume |
Daarnaast bepalen vier cijfers of een machine geschikt is voor uw onderdelen: maximale buisdiameter, wanddikte voor het materiaal dat u daadwerkelijk bewerkt, de kleinste hartlijnradius die beschikbaar is met uw gereedschap en de bruikbare afstand tussen de twee koppen.
Buigen met dubbele kop is op zijn best als een onderdeel twee bochten heeft die met elkaar in overeenstemming moeten zijn - meestal buizen met een kleine diameter in de automobielsector. Remleidingen, brandstof- en dampleidingen, airconditioningleidingen, stoelframes en leuningen vallen allemaal in die categorie, en ze straffen allemaal inconsistenties later tijdens de montage.
De productie van remleidingen is een goed voorbeeld van hoe veeleisend de toepassing kan zijn. De diameters zijn klein, de radiussen zijn krap en elke lijn moet na het affakkelen netjes in de fittingen passen. Een machine die de snijlengte en buigpositie vasthoudt, houdt de hele stroomafwaartse bewerking eerlijk.
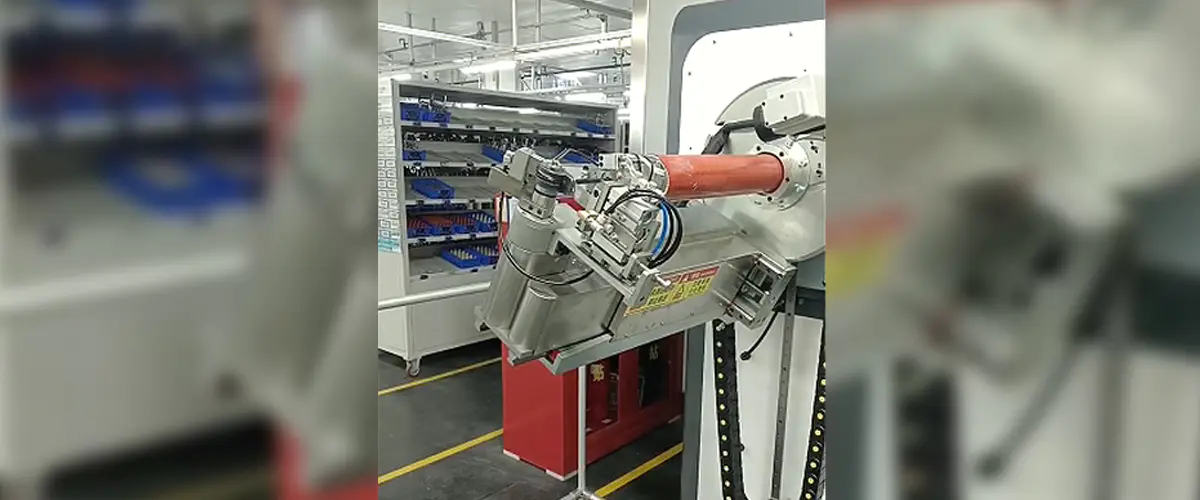
Dubbelkoppige pijpenbuiger voor remleidingen Synchronisatie met twee stations: knelpunten in de productiviteit doorbreken Remleidingen zijn doorgaans lange, slanke buizen, zoals remleidingen in auto's. Conventioneel... Bekijk Product → Dat is de redenering achter onze dubbelkopsbuigmachine: twee gecontroleerde bochten, herhaalbare positionering en een cyclus die niet afhankelijk is van hoe moe de machinist aan het einde van een dienst is.
Airconditioningpijpen voor auto's zijn een ander natuurlijk huis voor deze klasse apparatuur. De lijnen zijn lang, de routing is complex en de buigvolgorde moet zowel de ruimte onder de motorkap als de fittingen aan elk uiteinde respecteren. Waar volumes dit rechtvaardigen, wordt de buigmachine één station in een lijn in plaats van een op zichzelf staande machine.
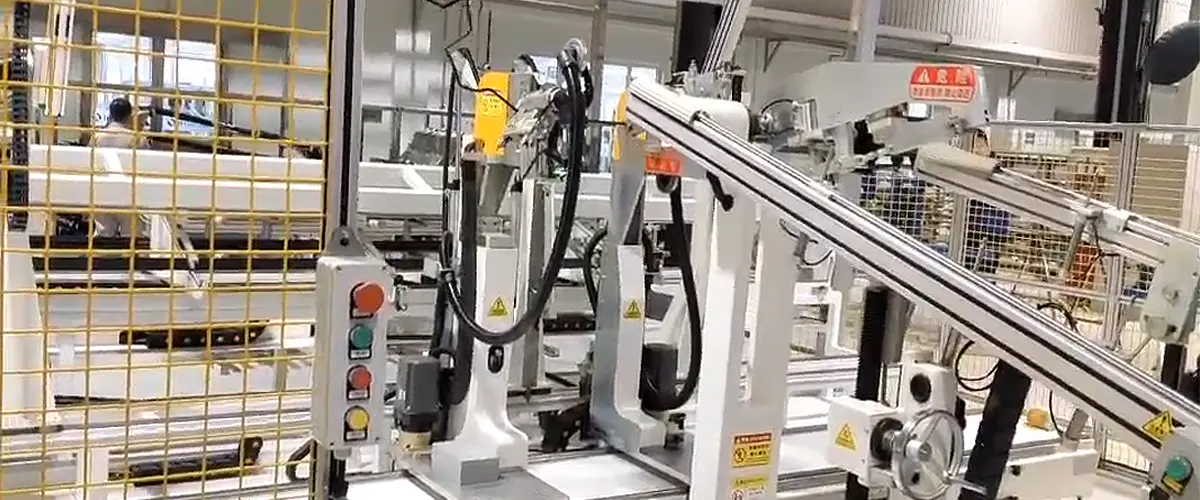
Automatische airconditioningpijpvormlijn Geïntegreerde lijn combineert laden, eindvormen, buigen en lossen met robotische overdracht en receptgebaseerde omschakeling voor gevarieerde buisonderdelen. Bekijk Product → Dat is de richting die onze automatische leidingvormlijn voor airconditioning inslaat, en weerspiegelt een breder punt: een buiger leeft zelden alleen. Het bevindt zich tussen snijden, eindvormen, felsen, krimpen en lektesten. Wanneer deze stations samen worden gespecificeerd, blijkt de handling van de onderdelen onderling – en niet het buigen zelf – meestal de grootste verborgen kostenpost.
Buigstempels, wisserstempels, doornen en spantangen slijten, en hun toestand verschijnt in het onderdeel lang voordat deze op het bedieningsscherm verschijnt. Vraag elke bouwer hoe gereedschap wordt vervangen, hoe het wordt opgevuld of afgesteld, en hoe slijtage wordt gecontroleerd. Een machine met uitstekende assen en lastige toegang tot gereedschap kost u meer aan verloren minuten dan aan cyclustijd.
Programmering verdient hetzelfde onderzoek. Met een goed receptsysteem kan vanuit een tekening of een 3D-model in een korte sessie een nieuw onderdeel worden opgezet, vervolgens één keer verfijnd en voor altijd hergebruikt. Slechte documentatie belast stilletjes elke toekomstige installatie, dus vraag om een echt programmascherm en het bijbehorende installatieblad.
Voordat u offertes vergelijkt, stelt u het volgende samen. Het verkort het gesprek aanzienlijk en levert je meestal een eerlijker antwoord op.
Machines die met een duidelijke installatieroutine arriveren, zijn doorgaans binnen enkele dagen productief. Machines die met een handleiding en een handdruk arriveren, doen er langer over, hoe goed de hardware ook is.
De meeste ongeplande stops zijn terug te voeren op een kleine lijst: doornsmering, slijtage van de ruitenwissermatrijzen, spantanggreep en de kalibratie van de invoerlengte na een zware crash. Een dagelijkse controle van de eerste drie en een maandelijkse herziening van de vierde zullen de meerderheid ervan voorkomen. Servo-alarmen zijn, wanneer ze verschijnen, meestal eerder een symptoom van een mechanisch probleem dan de oorzaak: een droge doorn of een verkeerd uitgelijnde matrijs zal een as laten struikelen lang voordat er iets breekt.
Bouwers die de machine leveren, moeten u ook kunnen vertellen wat de slijtageonderdelen zijn, wat hun verwachte levensduur is en hoe u deze kunt bestellen. Dat ene gesprek zegt veel over hoe de apparatuur is ontworpen.
Shanghai Fubei Electromechanical Equipment bouwt sinds 2012 apparatuur voor de verwerking van buizen en werkt vanuit het Songjiang-district in Shanghai. Het productaanbod loopt van enkelkops- en dubbelkopsbuigmachines tot nylon- en PA-buismachines, buiseindvormapparatuur, afschuin-, spin- en krimpmachines en complete vormlijnen voor automobieltoepassingen. Servobesturing en computerbesturing zitten er grotendeels onder.
Wat bij het dagelijks gebruik belangrijker is, is dat hetzelfde team de machine, het gereedschap en de lijnintegratie verzorgt. Als een onderdeel zich niet gedraagt – een hardnekkige radius, een terugvering die niet tot rust komt, een bocht die zijn eigen hoofd vervuilt – helpt het om met mensen te praten die het hele systeem bouwen in plaats van met één geïsoleerd station. Je kunt meer lezen over onze achtergrond en hoe wij werken als die aanpak past bij de manier waarop u apparatuur koopt.
De snelste manier om een nuttig antwoord te krijgen op een volautomatische dubbelkops pijpbuigmachine is door tekeningen te sturen in plaats van abstracte vragen. Buisdiameter, wanddikte, materiaal, de benodigde radius en het moeilijkste onderdeel van de familie vertellen ons in vijf minuten meer dan een lange specificatiebespreking. Van daaruit kunnen we duidelijk zeggen welke configuratie past, welke functies u kunt overslaan en waar de echte beperkingen van uw kant waarschijnlijk zullen zitten - of u nu wel of niet bij ons koopt.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Gebouw A, Tangming Road nr. 299, industriële zone Shihudang, Songjiang District, Shanghai, China
Auteursrecht © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Gereserveerd Geautomatiseerde fabriek voor pijpverwerkingsapparatuur