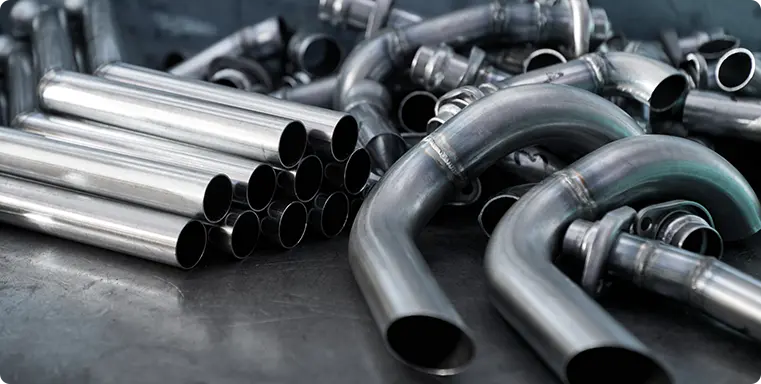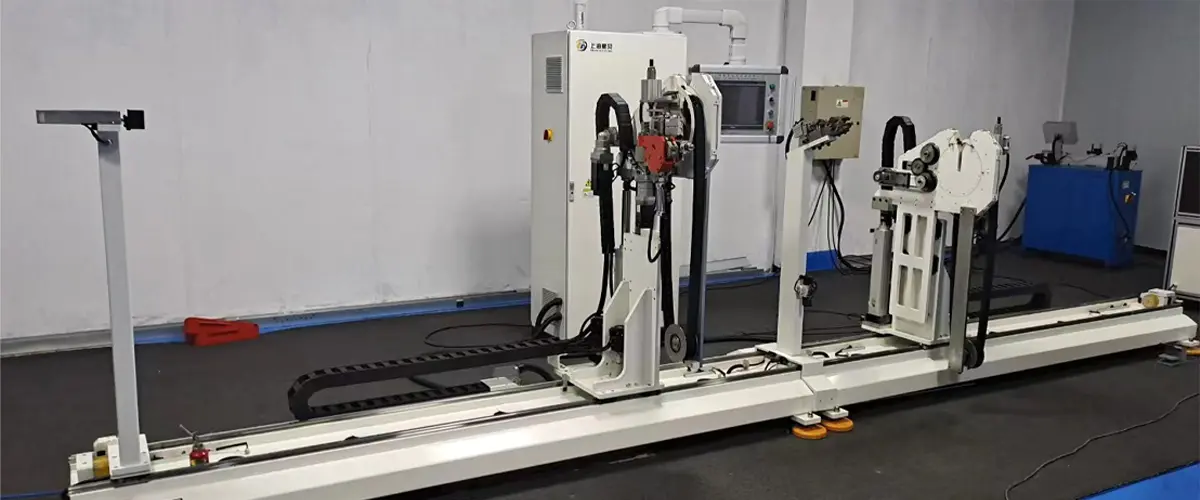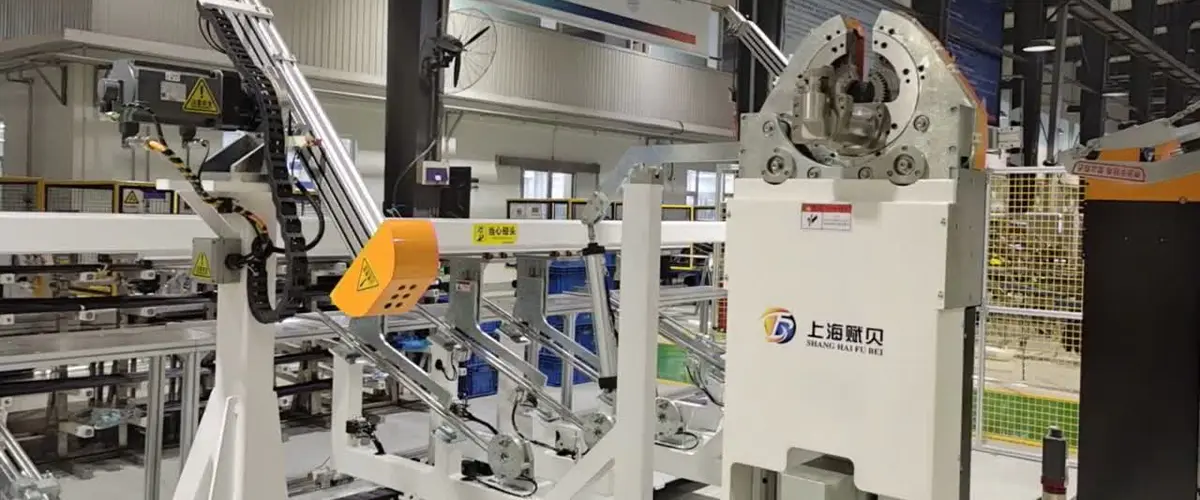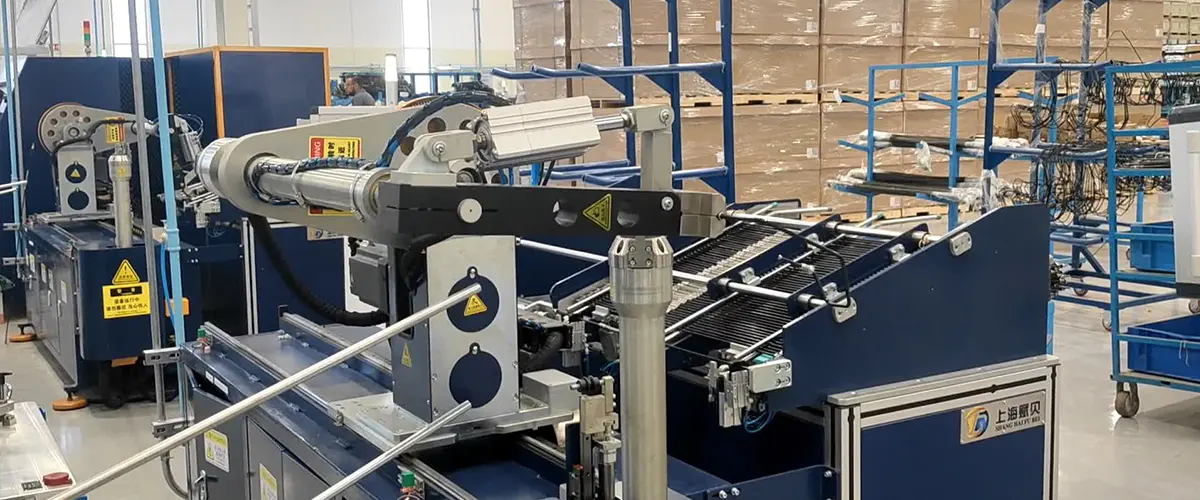


Het verwerken van nylon buizen zoals PA6 of PA66 vereist nauwkeurig thermisch beheer: het materiaal moet een specifiek temperatuurbereik bereiken om schoon te vormen, en moet na het buigen onmiddellijk worden gekoeld om zijn vorm te behouden. Traditionele apparatuur scheidt deze stappen, waardoor thermische inconsistentie ontstaat en de cyclustijden worden verlengd. Deze machine integreert alle drie fasen – verwarmen, buigen en afkoelen – in één continu proces.
Geïntegreerd verwarmingssysteem: Een nauwkeurig geregelde elektrische verwarmingscilinder (piekvermogen: 6,5 kW) levert constante, uniforme warmte aan de buis voordat deze wordt gebogen. De temperatuurregeling wordt tijdens de gehele verwarmingsfase gehandhaafd om het materiaal binnen het temperatuurbereik van 80–125 °C te houden dat geschikt is voor PA6, PA66 en vergelijkbare kwaliteiten, waardoor zowel onderverhitting (wat scheuren veroorzaakt) als oververhitting (wat de materiaalsterkte aantast) wordt voorkomen.
Onmiddellijke koeling na de bocht: Het ingebouwde luchtkoelingssysteem wordt onmiddellijk na het buigen geactiveerd, waardoor de buis in zijn gevormde vorm wordt vergrendeld voordat thermisch herstel hoek- of geometrieafwijkingen kan veroorzaken. Deze geïntegreerde koelstap zorgt ervoor dat de uitvoergeometrie van de machine betrouwbaar en herhaalbaar is – een aanzienlijk voordeel ten opzichte van handmatige benaderingen of benaderingen met meerdere stations, waarbij de koeltijd en -omstandigheden moeilijker te controleren zijn.
Servo Dual-Feed voor nauwkeurigheid bij meerdere buigingen: Het servoaangedreven mechanisme met dubbele toevoer beweegt de buis vooruit met een invoerlengtetolerantie van ± 1,5 mm, waardoor opeenvolgende bewerkingen met meerdere buigingen in één enkele laadcyclus worden ondersteund. Consistente voedingsnauwkeurigheid betekent dat de afstand tussen buigpunten zelfs bij complexe buisprofielen gecontroleerd blijft.
Cyclussnelheid: Individuele buigbewerkingen worden in slechts 0,1 seconde voltooid, met een praktisch bereik van 0,1–8 seconden, afhankelijk van de buisgeometrie, wat flexibiliteit biedt voor zowel eenvoudige als complexe onderdeelprogramma's.
Productie-efficiëntie: Vergeleken met conventionele meertrapsapparatuur levert deze machine een verbetering van meer dan 50% op in de algehele productie-efficiëntie en vermindert de inactieve tijd tussen processen met ongeveer 30% in batchscenario's. Deze winsten zijn direct toepasbaar op toepassingen met grote volumes, zoals koelleidingen voor auto's, remslanggeleiding en pneumatische circuitleidingen.
End-to-end kwaliteitsconsistentie: Omdat verwarming, buiging en koeling allemaal binnen één geautomatiseerde cel plaatsvinden, is de kwaliteit van onderdelen niet langer afhankelijk van de snelheid of zorgvuldigheid van handmatige overdracht tussen stations. Elke buis in de batch ervaart hetzelfde thermische profiel en dezelfde vormomstandigheden, wat zich vertaalt in een strakkere maatconsistentie en lagere afkeurpercentages.